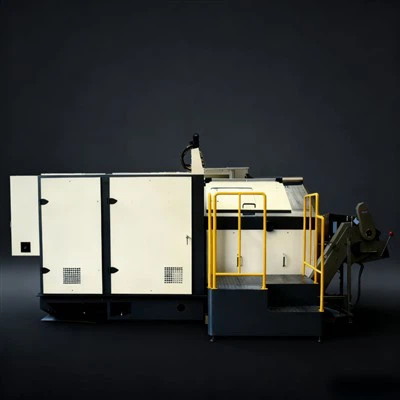
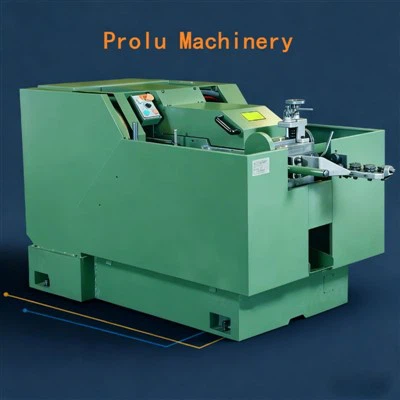
La machine de frappe à froid est un équipement spécialisé principalement utilisé pour les opérations de frappe, en particulier pour la production en masse de composants tels que les écrous et les boulons. En termes plus simples, il s'agit d'un type de machine d'estampage dans la fabrication mécanique qui façonne les matières premières selon les formes requises sans altérer leurs propriétés fondamentales. Parmi les différents types, la machine de frappe à froid automatique multi-station représente une avancée technologique significative.

Les origines de la machine de frappe à froid remontent à l'Allemagne, où elle a été initialement développée pour répondre aux demandes de production de matériaux pendant la Seconde Guerre mondiale.
La machine de frappe à froid multi-postes fonctionne selon le principe du forgeage à froid, transformant automatiquement les barres en produits spécifiques tels que les écrous et les boulons via une série de stations coordonnées.
Les principales caractéristiques de cette machine comprennent :
1. Disposition horizontale des stations de refoulement.
2. Utilisation d'un mécanisme de serrage ouvert-fermé pour le transfert de la pièce, avec un timing réglable individuellement pour chaque pince.
3. Adoption d'une méthode de découpe de manchon en cercle complet-, qui produit des surfaces de coupe relativement lisses.
4. Capacité à répondre à de grands-besoins d'alimentation de disque.
5. Équipé d'un mécanisme de poussée de poinçon réglable séparément à chaque station.
6. Utilisation d'un système de bielle pour entraîner le mécanisme d'action principal.
7. Intégration d'un embrayage et d'un frein à commande pneumatique, permettant un démarrage à vide-du moteur principal. Cette conception offre un fonctionnement progressif flexible, facilitant le débogage de la machine et garantit que le chariot principal s'arrête automatiquement en position arrière lorsque la machine est arrêtée.
De plus, certaines directives opérationnelles doivent être respectées, comme éviter la frappe à froid de barres ou de fils d'acier trop épais ou trop fins. Les extrémités des barres d'acier doivent être meulées à plat pour garantir un positionnement précis de la tête d'ancrage à froid.